

貴州六盤水鋰鹽無機鹽粉體正壓氣力輸送實例
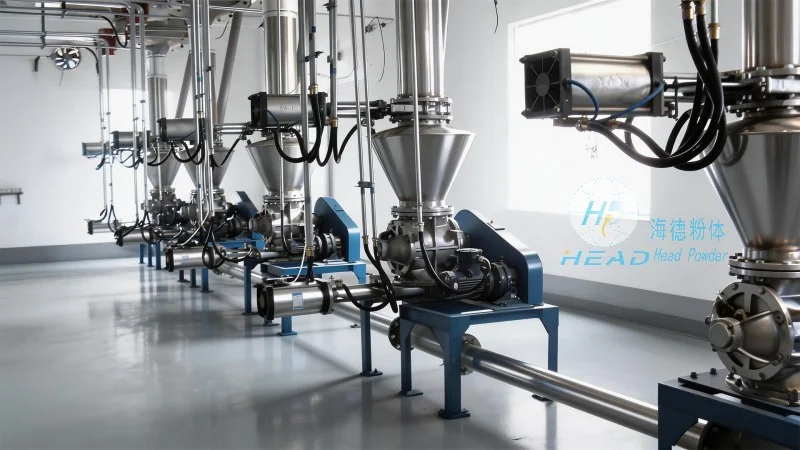
在貴州六盤水某鋰鹽生產企業,粉體輸送環節長期面臨粉塵逸散、管道堵塞、人工成本高及物料損耗大等挑戰。該企業主營鋰鹽及無機鹽粉體,原有機械輸送方式不僅效率低下,還難以滿足環保與清潔生產要求。爲此,海德粉體爲其量身定製了一套正壓氣力輸送系統,實現了從投料、輸送至儲料的全程密閉化、自動化運行。
客戶痛點
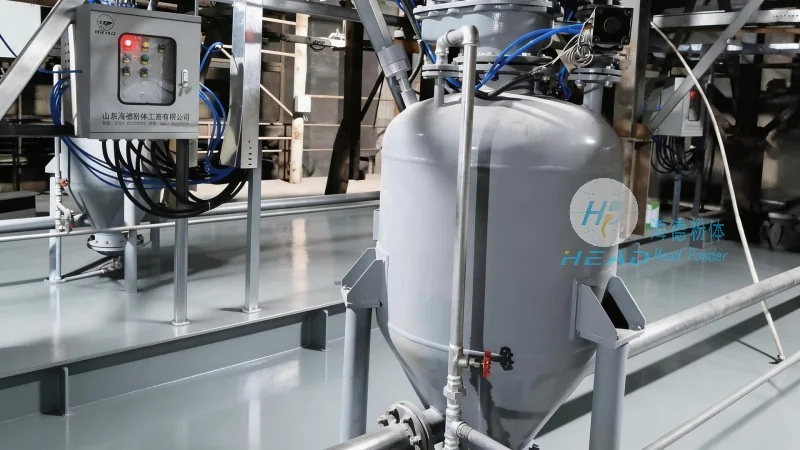
該企業在粉體輸送過程中遇到以下核心痛點:
- 粉塵污染嚴重:開放式的輸送過程導致大量鋰鹽粉塵逸散,影響車間環境與員工健康;
- 管道頻繁堵塞:物料粘附性強、粒徑不均,傳統負壓輸送易出現堵塞,停機清理耗時耗力;
- 生產效率低下:人工投料與轉運環節多,無法滿足產能擴大的需求;
- 物料損耗偏高:機械輸送過程中的揚塵與殘留造成約3%~5%的物料損失。
海德粉體解決方案
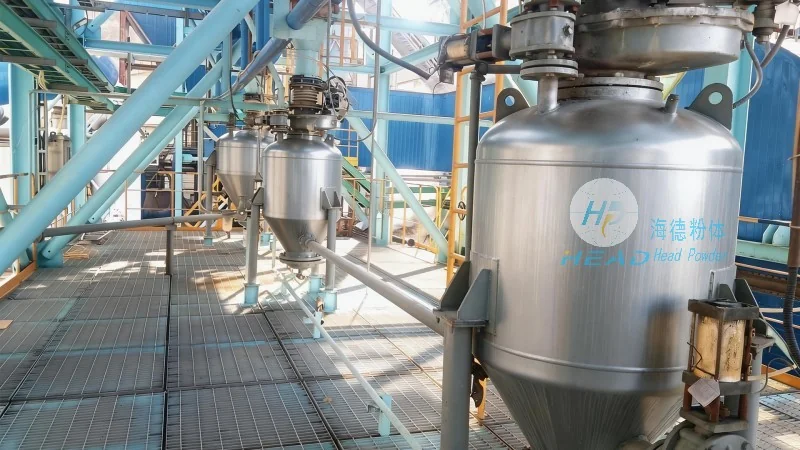
針對上述痛點,海德粉體設計並實施了正壓氣力輸送系統,主要優勢包括:
- 全密封管道輸送:採用正壓密相輸送技術,物料在密閉管道內以低速高濃度流動,從源頭杜絕粉塵外溢,滿足環保達標要求;
- 防堵優化設計:根據鋰鹽粉體的物理特性,定製管徑、彎頭角度及補氣裝置,有所降低堵塞概率,系統連續運行穩定性提升;
- 智能控制集成:配備PLC自動控制系統,實現輸送壓力、流量、速度的較爲準確調節,支持遠程監控與故障報警,減少人工干預;
- 節能低耗運行:正壓密相輸送相比傳統稀相輸送,氣耗降低約30%,同時減少物料破碎與磨損,保護產品品質。
項目實施後,該企業車間粉塵濃度下降至行業標準以內,輸送效率提升近40%,物料損耗降至1%以下,整體運維成本有所降低。該系統目前已正常運行超過兩年,成爲當地鋰鹽行業粉體輸送的參考案例之一。