

黑龍江雞西化工粉料負壓稀相無塵輸送項目
在化工粉料生產與加工領域,物料輸送環節的粉塵控制與效率提升一直是企業關注的重點。位於黑龍江雞西的某化工企業,長期面臨粉料輸送過程中的揚塵問題與物料損耗挑戰。通過引入負壓稀相無塵氣力輸送系統,該企業實現了清潔化、自動化、低能耗的物料轉運,顯著改善了生產環境與運營效益。
客戶痛點
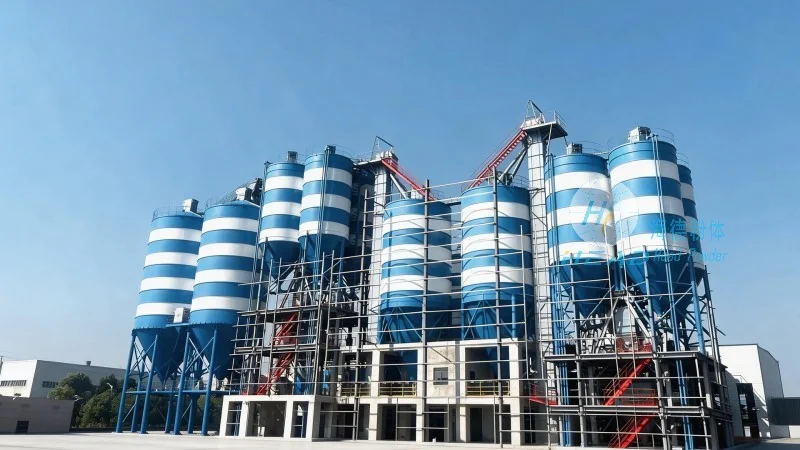
該企業在化工粉料(如碳酸鈣、滑石粉、顏料等)的車間轉運環節,原有機械輸送方式存在以下突出問題:
- 粉塵外逸嚴重,生產車間空氣質量差,對員工健康構成威脅,且難以滿足環保監管要求;
- 物料在輸送過程中因暴露或機械摩擦產生較多損耗,造成原料成本上升;
- 設備結構複雜,維護頻次高,停機時間影響連續生產;
- 傳統輸送系統難以適應多品種、小批量粉料的快速切換,靈活性不足。
產品優勢與解決方案
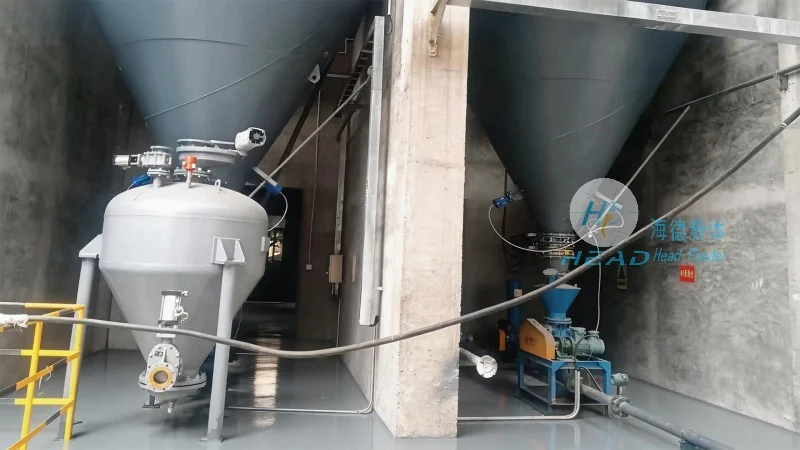
針對上述痛點,海德粉體爲其設計了負壓稀相無塵氣力輸送系統。該方案以密閉管道爲輸送載體,利用負壓氣流將粉料從投料點抽吸至目標儲倉,全程無粉塵外泄。具體優勢包括:
- 無塵環保:全密閉負壓運行,物料與外界充分隔離,從源頭杜絕粉塵污染;
- 低損耗:氣力輸送過程中物料與管道摩擦小,且無機械擠壓破碎,粉料顆粒完整度高,物料損耗可控制在0.5%以內;
- 自動化控制:配套PLC智能控制系統,可實現一鍵啓停、遠程監控、流量調節、故障報警等功能,減少人工干預;
- 靈活適配:可根據粉料特性(如流動性、粒徑、溼度)調整輸送參數,支持多點投料、多點卸料,滿足不同工藝佈局需求。
該案例的成功實施,使客戶生產車間粉塵濃度降至2mg/m³以下,設備綜合能耗降低約20%,同時實現了粉料輸送的較爲準確計量與批次管理,爲後續擴產提供了可靠技術支撐。
上一篇:吉林松原精細化工粉料防爆密閉輸送工程
下一篇:江蘇淮安焦粉密閉防泄漏氣力輸送實例
返回列表